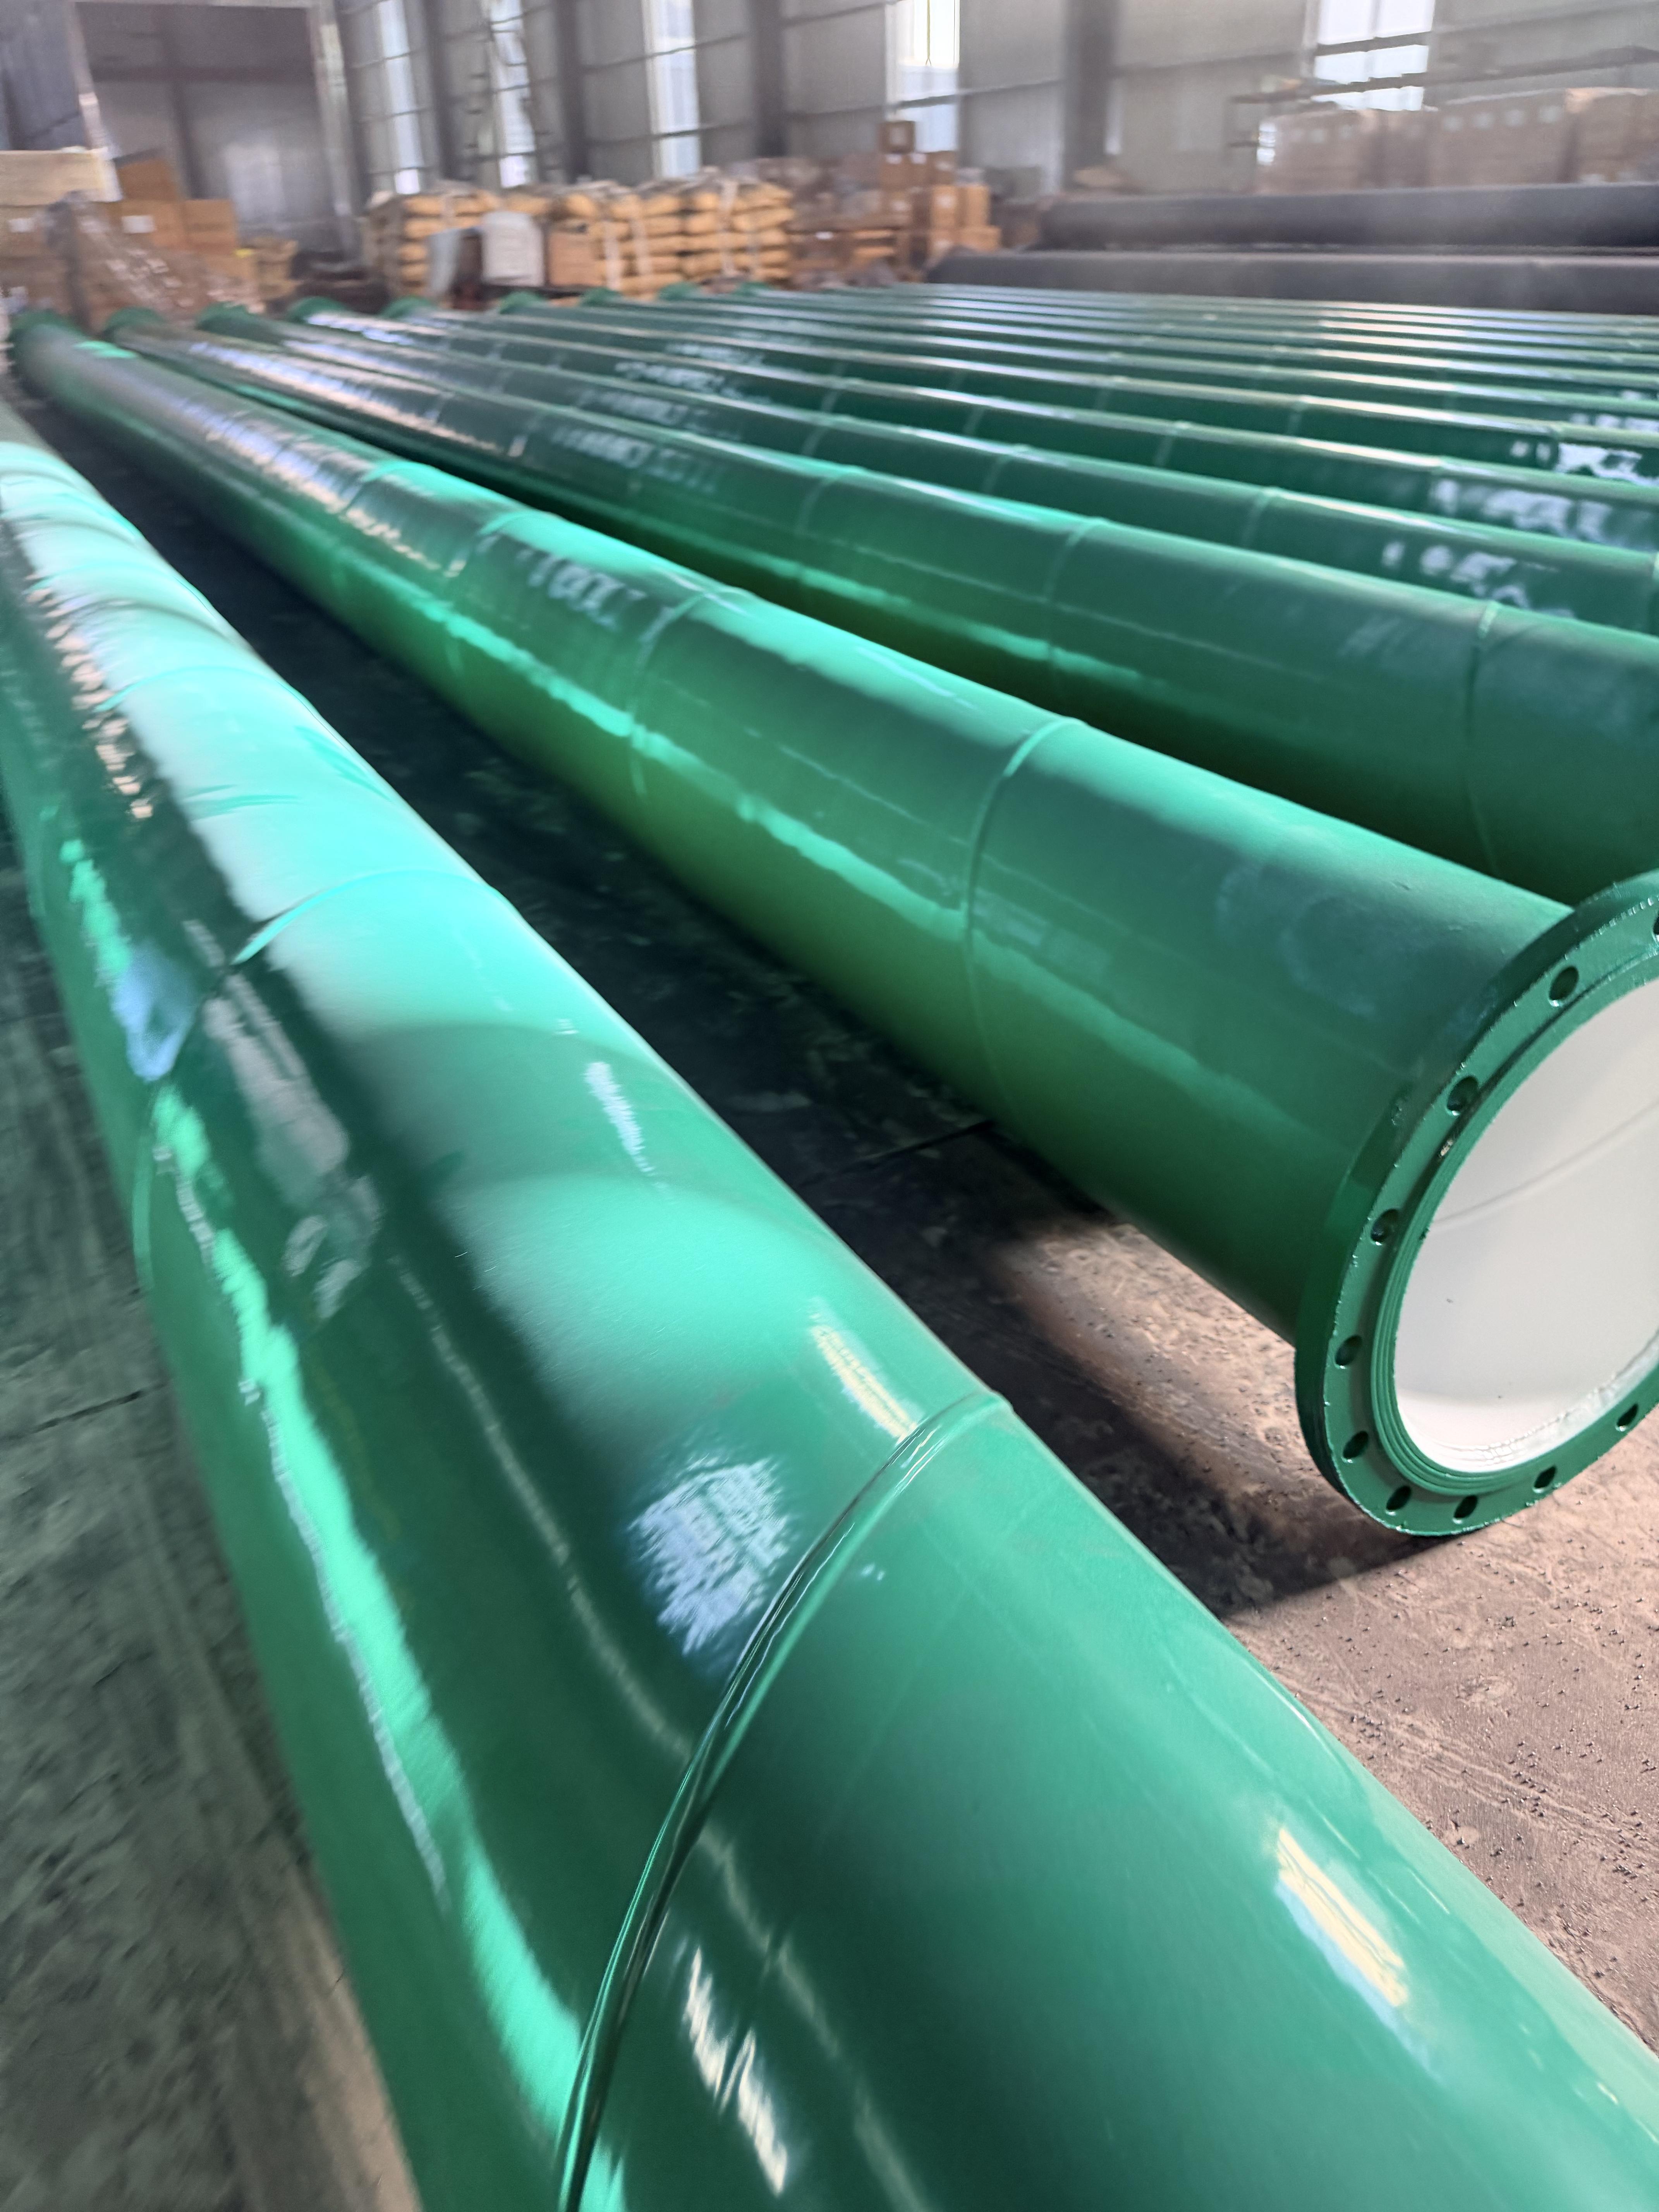
一、产品定位
涂塑复合钢管是以焊接钢管或无缝钢管为基体,在内外壁熔融涂覆环氧树脂或聚乙烯粉末而形成的钢塑复合管材。它把钢管的承压能力、刚性和可焊接性,与塑料涂层的耐蚀性、光滑内壁放在同一根管子上,解决了普通钢管内壁锈蚀、结垢、污染输送介质的老问题。对于市政给排水、消防喷淋、化工循环水、电缆保护这类既需要承压又需要防腐的场景,涂塑复合钢管属于配置均衡、施工适配性好的一类产品。选型顺序可以概括为三步:先定输送介质和温度,再定涂层材料与涂层厚度,最后按压力等级确定基管壁厚和口径。三步顺序颠倒,往往会出现涂层选错或壁厚不够的返工。
二、结构与成型工艺
1. 基管选型。常用Q235B、Q355B、20#,形式分直缝焊管、螺旋焊管、无缝钢管三类。给排水和消防多用焊管作基管,承压较高的工艺管道多用无缝管。
2. 表面前处理。先脱脂除油,再抛丸或喷砂除锈,处理等级达到Sa2.5级,锚纹深度控制在40至80微米。这一步直接决定涂层能不能牢固咬住钢面,前处理不到位,后期必然出现起泡和脱落。
3. 预热。钢管进入中频加热或炉内加热,温度控制在180至220摄氏度,为粉末熔融提供热量。
4. 涂覆。内壁采用静电喷涂或流化床浸涂,外壁同法施工。涂层材料可同为环氧树脂,也可内环氧、外聚乙烯混配,按介质需要决定。
5. 固化流平。涂覆后的钢管进入180至240摄氏度烘道,粉末熔融、流平、交联成膜,随后水冷定型。
6. 成品检测。逐根做电火花检漏、涂层测厚、附着力测试,承压管另做水压试验并留存记录。
三、关键性能与数据
1. 涂层厚度。内壁常规0.3至0.5毫米,外壁常规0.3至0.6毫米,腐蚀等级高的项目可按需加厚。涂层厚度不是越厚越好,超过工艺窗口反而容易出现流挂和固化不良。
2. 附着力。环氧涂层按拉开法测试,行业常见指标在10兆帕以上,明显高于普通防锈漆,这是它能承受水流长期冲刷的基础。
3. 内壁粗糙度。涂层成膜后内壁光滑,当量粗糙度可降到0.02毫米量级,同等流量下沿程阻力下降,长距离输水的电耗随之降低。
4. 卫生性能。用于生活饮用水输送的产品,涂层需符合GB/T 17219的要求,并具备相应卫生许可批件,这是饮用水项目的硬门槛。
5. 耐温范围。环氧涂层常规适用零下30摄氏度至80摄氏度,聚乙烯涂层低温韧性更好,但耐温上限偏低,热介质管道需要另行评估。
6. 电绝缘性。涂层体积电阻率高,击穿电压按每毫米5千伏做电火花检漏,因此也常被用作电缆保护套管和穿线管。
7. 耐化学介质。对酸碱盐、海水、污水都有较好的耐受性,但不耐酮类、酯类强溶剂和强氧化性酸,介质成分必须提前核对。
四、适用场景与使用边界
1. 市政给水、中水回用、污水输送管线,内壁不结垢、不泛黄。
2. 消防喷淋与消火栓系统,常用红色环氧涂层,符合消防管道识色要求。
3. 化工园区循环水、工艺水管道,耐中等浓度酸碱。
4. 电缆保护套管、通信穿线管,利用绝缘和防腐双重性能。
5. 矿井排水、瓦斯抽采管道,需选用具备阻燃抗静电性能的专用型号。
需要避开的边界:长期输送80摄氏度以上热介质的管道、含强溶剂介质的管道、需要现场大量切割坡口且无法补涂的部位。这几种情况下涂层会成为薄弱环节,宜改用其他防腐形式。
五、选型、施工与验收要点
1. 口径和壁厚按设计流量、压力等级和外荷载确定,不能只看口径报价,壁厚减薄是较常见的隐性降配。
2. 输饮用水认两项材料:涂层卫生批件、GB/T 17219检测报告,缺一不可。
3. 消防用途核对产品是否满足消防类标准要求,涂层颜色和标识按设计执行。
4. 现场切割后管端裸露的钢面必须补涂,端口不补,锈蚀就从这里开始向内延伸。
5. 焊接连接会烧损焊缝两侧涂层,宜采用预留无涂层段焊后补涂,或改用沟槽、法兰、螺纹连接减少热损伤。
6. 沟槽连接和法兰连接更适合涂塑管,现场改动少,涂层完整性更容易保住。
7. 验收抓三项:厚度抽测、电火花检漏无针孔、附着力划格或拉开合格,三项都过再签收。